Cập nhật: 14/09/2026
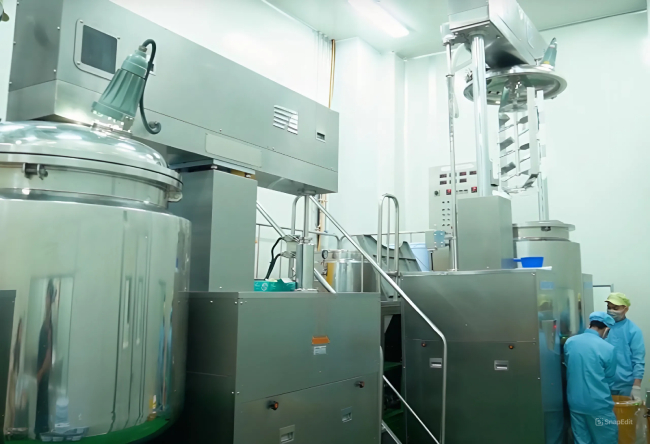
Vệ sinh máy nhũ hóa không chỉ là rửa sạch phần kem còn bám trong bồn sau mỗi mẻ. Với máy nhũ hóa mỹ phẩm, nguyên liệu có thể lưu lại tại rotor-stator, cánh vét, van xả, gioăng, mặt dưới nắp hoặc các điểm nối đường ống mà người vận hành khó quan sát.
Nếu những vị trí này không được làm sạch đúng cách, mẻ sản xuất tiếp theo có nguy cơ nhiễm chéo, thay đổi màu, mùi hoặc chất lượng sản phẩm. Ngược lại, vệ sinh sai phương pháp cũng có thể làm hỏng gioăng, phớt, bề mặt inox hoặc các bộ phận của hệ thống chân không.
Vì vậy, một quy trình tốt phải kiểm soát đồng thời ba việc: làm sạch thiết bị, kiểm tra tình trạng kỹ thuật và xác nhận máy đủ điều kiện trước khi đưa trở lại sản xuất.
Doanh nghiệp đang tìm hiểu thiết bị trước khi đầu tư có thể tham khảo danh mục máy nhũ hóa công nghiệp của Hoa Việt. Bài viết này chỉ tập trung vào giai đoạn sau khi máy đã được đưa vào vận hành.
I. Vệ sinh và bảo dưỡng máy nhũ hóa khác nhau như thế nào?
Hai công việc này thường được thực hiện cùng nhau nhưng mục tiêu khác nhau.
Vệ sinh nhằm loại bỏ sản phẩm, nguyên liệu, chất tẩy rửa và các nguồn có khả năng gây nhiễm còn tồn tại trên bề mặt tiếp xúc.
Bảo dưỡng nhằm kiểm tra và duy trì tình trạng cơ khí, điện, chân không, phớt, seal, van, motor và các thiết bị đo để máy tiếp tục hoạt động ổn định.
Một chiếc máy nhìn sạch chưa chắc đã ở tình trạng kỹ thuật tốt.
Ngược lại, motor chạy êm cũng không có nghĩa bồn, rotor-stator và đường xả đã đủ sạch để chạy mẻ mỹ phẩm tiếp theo.
ASEAN Cosmetic GMP yêu cầu thiết bị và dụng cụ được giữ sạch, đồng thời các máy chính phải có quy trình vệ sinh và sanitizing phù hợp. Hồ sơ vệ sinh thiết bị cũng là một phần cần được kiểm soát trong hoạt động sản xuất.
II. 7 vị trí dễ còn nguyên liệu trên máy nhũ hóa
Khi kiểm tra máy sau vệ sinh, không nên chỉ nhìn vào thành bồn inox.
1. Rotor-stator của đầu đồng hóa
Rotor-stator có nhiều khe nhỏ và là nơi chịu lực cắt lớn khi nhũ hóa. Với kem đặc, pigment hoặc nguyên liệu chứa sáp, sản phẩm có thể nằm lại trong các khe sau khi xả bồn.
Đây thường là một trong những vị trí cần kiểm tra kỹ nhất.
2. Cánh khuấy và cánh vét thành
Sản phẩm có thể bám tại chân cánh, điểm kết nối với trục hoặc mặt sau của miếng vét.
Cần kiểm tra cả bề mặt nhìn thấy và vùng tiếp giáp.
3. Mặt dưới nắp bồn
Hơi, bọt hoặc sản phẩm bắn trong quá trình khuấy có thể bám lên mặt dưới nắp, kính quan sát và các đầu nối.
Bỏ qua khu vực này dễ tạo ra nguồn nhiễm cho mẻ sau.
4. Van xả đáy
Van xả là một trong những điểm dễ tồn lưu nguyên liệu nếu cấu tạo có khe hoặc không thoát hết sản phẩm.
Với sản phẩm có độ nhớt cao, chỉ kiểm tra bên ngoài van là chưa đủ.
5. Gioăng và seal
Gioăng giúp duy trì độ kín của nắp và các kết nối.
Sau một thời gian sử dụng, gioăng có thể chai, biến dạng, nứt hoặc giữ lại nguyên liệu tại bề mặt tiếp xúc.
6. Đầu dò và cảm biến
Cảm biến nhiệt độ, đầu đo hoặc các fitting gắn vào thành bồn cũng tạo ra các điểm giao nhau cần được kiểm tra.
7. Đường hút liệu, đường hồi và các kết nối
Nếu hệ thống có bồn phụ, đường hút liệu hoặc CIP, cần tính cả các đoạn đường ống vào phạm vi vệ sinh.
Một bồn sạch nhưng đường chuyển liệu còn tồn dư vẫn có thể gây nhiễm chéo.
III. Quy trình vệ sinh máy nhũ hóa sau mỗi mẻ
Quy trình cụ thể phải dựa trên manual của máy, sản phẩm đang sản xuất, vật liệu thiết bị và SOP của từng cơ sở. Không nên áp dụng một nhiệt độ, nồng độ hóa chất hoặc thời gian vệ sinh cố định cho mọi máy.
Quy trình dưới đây là framework để doanh nghiệp xây dựng SOP chi tiết.
Bước 1: Xả hết sản phẩm sau khi kết thúc mẻ
Sau khi hoàn tất sản xuất, cần đưa sản phẩm ra khỏi bồn càng triệt để càng tốt.
Không nên để kem hoặc nguyên liệu có độ nhớt cao nằm lâu rồi khô trên rotor-stator và thành bồn. Khi sản phẩm đã khô, người vận hành thường phải tăng lực chà hoặc kéo dài quá trình vệ sinh.
Đối với dây chuyền sản xuất thực tế, nên quy định khoảng thời gian tối đa từ khi kết thúc sản xuất đến khi bắt đầu vệ sinh.
Bước 2: Dừng máy và đảm bảo điều kiện an toàn
Trước khi mở nắp hoặc tháo bất kỳ chi tiết nào:
- Dừng đầu đồng hóa;
- Dừng cánh khuấy;
- Ngừng gia nhiệt;
- Giải phóng trạng thái chân không hoặc áp suất còn lại;
- Cô lập nguồn điện và các nguồn năng lượng liên quan theo quy trình an toàn của nhà máy;
- Xác nhận các bộ phận quay đã dừng hoàn toàn.
Không tháo rotor-stator, cánh khuấy hoặc van khi thiết bị vẫn có khả năng khởi động ngoài ý muốn.
Bước 3: Tiền vệ sinh để loại phần nguyên liệu còn lại
Mục tiêu của bước này là lấy phần lớn nguyên liệu khỏi bề mặt trước khi làm sạch sâu.
Tùy sản phẩm và thiết kế máy, có thể sử dụng phương pháp vệ sinh ướt, tuần hoàn hoặc phương pháp đã được quy định trong SOP.
ASEAN Cosmetic GMP ưu tiên phương pháp vệ sinh ướt hoặc hút phù hợp; việc dùng khí nén hoặc chổi làm phát tán bụi cần được kiểm soát vì có thể làm tăng nguy cơ nhiễm.
Chất lượng nước sử dụng phải phù hợp với quy trình sản xuất và SOP của cơ sở. Không nên mặc định mọi trường hợp đều phải sử dụng “nước cất”.
Bước 4: Tháo những bộ phận được phép tháo
Các bộ phận tháo vệ sinh có thể gồm:
- Rotor-stator;
- Cánh hoặc chi tiết vét;
- Gioăng;
- Van;
- Đầu nối;
- Đường ống tháo nhanh.
Chỉ tháo các chi tiết mà nhà sản xuất hoặc SOP cho phép.
Không nên tự ý tháo phớt cơ khí, ổ trục, motor hoặc cụm chân không nếu người vận hành chưa được đào tạo.
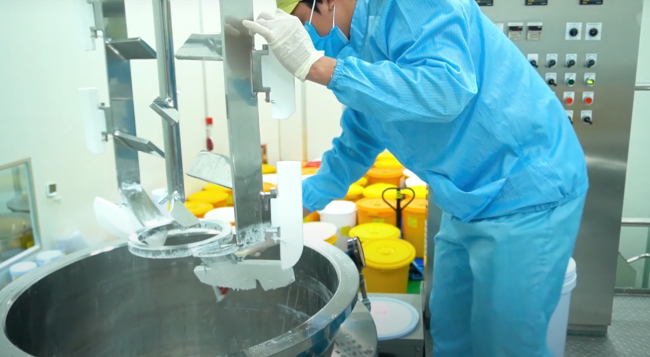
Bước 5: Làm sạch bề mặt tiếp xúc sản phẩm
Tập trung vào:
thành và đáy bồn → rotor-stator → cánh khuấy → cánh vét → mặt dưới nắp → van xả → gioăng → đường ống.
Chất làm sạch phải tương thích với:
- Vật liệu inox;
- Gioăng;
- Seal;
- Loại sản phẩm;
- Nhiệt độ làm việc;
- Yêu cầu vệ sinh của cơ sở.
FDA cũng lưu ý rằng thiết bị phải được thiết kế, bảo trì và vệ sinh để tránh sản phẩm bị ảnh hưởng bởi cặn nguyên liệu, lubricant, chất bẩn hoặc chất sanitizing.
Vì vậy, không nên tự tăng nồng độ hóa chất vì cho rằng “càng mạnh càng sạch”.
Bước 6: Rửa loại bỏ chất làm sạch
Sau giai đoạn làm sạch, cần loại bỏ chất tẩy rửa khỏi bề mặt tiếp xúc sản phẩm.
SOP có thể quy định các tiêu chí kiểm soát như:
- Không còn bọt;
- Không còn mùi bất thường;
- Quan sát không thấy dư lượng;
- Hoặc các chỉ tiêu kiểm tra khác được cơ sở xác lập.
Đối với nhà máy có yêu cầu cao, việc xác nhận hiệu quả cleaning không nên chỉ dựa vào cảm giác của người vận hành.
FDA lưu ý rằng giới hạn dư lượng và phương pháp đánh giá phải được doanh nghiệp xác lập phù hợp với quy trình; không tồn tại một con số detergent residue chung áp dụng cho mọi hệ thống.
Bước 7: Kiểm tra tình trạng sạch
Đây là bước mà nhiều xưởng bỏ qua.
Sau khi vệ sinh, cần quan sát lại các vị trí khó làm sạch:
rotor-stator, đáy bồn, van xả, gioăng, chân cánh khuấy, mặt dưới nắp và các khe nối.
Không nên chỉ soi thành bồn rồi kết luận máy đã sạch.
Đối với quy trình có yêu cầu cleaning validation, phương pháp xác nhận có thể phức tạp hơn và cần được thiết lập riêng. FDA cũng lưu ý rằng việc chỉ kiểm tra nước rinse không phải lúc nào cũng đủ để chứng minh tình trạng bề mặt trong một chương trình cleaning validation.
Bước 8: Làm khô, lắp lại và ghi nhận
Sau khi đạt tiêu chí vệ sinh:
- Để bề mặt thoát nước theo thiết kế;
- Làm khô theo SOP;
- Lắp lại các chi tiết đúng vị trí;
- Kiểm tra gioăng và kết nối;
- Đóng hoặc bảo vệ những bề mặt sạch có nguy cơ tái nhiễm;
- Cập nhật tình trạng thiết bị;
- Ghi người thực hiện, thời gian và mẻ sản xuất liên quan nếu hệ thống quản lý yêu cầu.
Máy không nên được coi là “ready for production” chỉ vì quá trình rửa đã kết thúc.
IV. Sản phẩm nào khó vệ sinh máy nhũ hóa hơn?
Không phải mọi công thức mỹ phẩm đều tạo ra mức độ vệ sinh giống nhau.
Sản phẩm chứa nhiều sáp
Kem đặc, balm hoặc công thức chứa nhiều wax có thể đông lại nhanh khi nhiệt độ giảm.
Nếu để lâu trước khi vệ sinh, sản phẩm có thể bám chặt vào rotor-stator và đường xả.
Công thức chứa silicone
Một số nguyên liệu silicone có thể tạo lớp bám khó quan sát bằng mắt thường.
SOP cần được xây dựng theo đúng công thức và chất làm sạch tương thích.
Kem chống nắng hoặc sản phẩm nhiều pigment
Pigment có thể lưu lại tại các khe nhỏ, gioăng hoặc điểm chết của thiết bị.
Sau khi vệ sinh nên kiểm tra kỹ các vùng tiếp giáp thay vì chỉ kiểm tra độ bóng của thành bồn.
Sản phẩm có màu hoặc hương mạnh
Ngay cả khi bề mặt nhìn sạch, màu hoặc mùi còn lại cũng có thể ảnh hưởng đến sản phẩm tiếp theo.
Trong thực tế, đây là một lý do doanh nghiệp cần xây dựng SOP theo nhóm sản phẩm thay vì chỉ có một quy trình cho toàn bộ nhà máy.
V. Vệ sinh thủ công hay sử dụng CIP?
CIP – Cleaning in Place là phương pháp làm sạch thiết bị mà không phải tháo toàn bộ hệ thống.
CIP có lợi thế khi:
- Thiết bị lớn;
- Dây chuyền kín;
- Sản xuất thường xuyên;
- Có nhiều đường ống;
- Cần giảm mức độ phụ thuộc vào thao tác thủ công.
Tuy nhiên, có CIP không đồng nghĩa máy tự động đạt yêu cầu GMP.
Điều quan trọng hơn là quá trình cleaning phải có khả năng làm sạch những bề mặt cần kiểm soát và cho kết quả lặp lại.
CGMP-ASEAN yêu cầu thiết bị phải dễ làm sạch nhưng không quy định rằng mọi máy nhũ hóa đều bắt buộc sử dụng CIP. Điều này cũng đã được phân tích chi tiết trong bài máy nhũ hóa trong xưởng mỹ phẩm GMP của Hoa Việt.
Với máy nhỏ hoặc hệ thống cho phép tiếp cận trực tiếp toàn bộ vùng tiếp xúc sản phẩm, vệ sinh thủ công vẫn có thể phù hợp nếu SOP được kiểm soát tốt.
VI. Checklist bảo dưỡng máy nhũ hóa
Không nên xây dựng lịch bảo dưỡng chỉ theo nguyên tắc “6 tháng thay một lần” cho mọi linh kiện.
Tuổi thọ seal, phớt, bơm, motor và các bộ phận chuyển động phụ thuộc vào:
- Thời gian chạy;
- Tốc độ;
- Nhiệt độ;
- Số mẻ;
- Loại nguyên liệu;
- Mức chân không;
- Điều kiện vệ sinh;
- Cấu hình máy.
Doanh nghiệp nên xây dựng preventive maintenance theo manual của máy và dữ liệu vận hành thực tế.
| Thời điểm | Nội dung kiểm tra |
|---|---|
| Sau mỗi mẻ | Cặn tại rotor-stator, cánh vét, van xả, gioăng và bề mặt tiếp xúc |
| Trước mỗi ca | Rò rỉ, tiếng động bất thường, độ rung, kết nối, tình trạng bảo vệ an toàn |
| Định kỳ | Gioăng, phớt, seal, van, đường chân không, coupling và các chi tiết truyền động |
| Theo kế hoạch | Motor, bơm chân không, hệ thống điện, biến tần, cảm biến và thiết bị đo |
| Theo yêu cầu calibration | Nhiệt độ, áp suất/chân không và các thiết bị đo ảnh hưởng đến quá trình |
Các thiết bị đo và ghi dữ liệu có ảnh hưởng đến sản xuất cần được bảo trì hoặc hiệu chuẩn theo hệ thống quản lý của doanh nghiệp.
Nếu đang sử dụng máy nhũ hóa chân không, có thể tham khảo thêm cấu hình và các bộ phận chính tại máy nhũ hóa chân không mỹ phẩm HV-NH100L.
VII. 6 dấu hiệu cho thấy máy cần được kiểm tra kỹ thuật
1. Thời gian đạt chân không lâu hơn bình thường
Nếu cùng điều kiện vận hành nhưng máy ngày càng mất nhiều thời gian để đạt mức chân không yêu cầu, cần kiểm tra hệ thống kín, gioăng, van, đường ống và bơm.
2. Xuất hiện rò rỉ quanh trục hoặc van
Không nên coi rò rỉ nhỏ là hiện tượng bình thường.
Rò rỉ có thể liên quan đến seal, phớt, gioăng hoặc kết nối.
3. Đầu đồng hóa rung hoặc phát tiếng động khác thường
Rung tăng dần có thể liên quan tới lắp ráp, rotor-stator, trục hoặc cụm truyền động.
Nên dừng kiểm tra thay vì tiếp tục tăng tốc để hoàn thành mẻ.
4. Thời gian nhũ hóa ngày càng dài
Nếu công thức, lượng nguyên liệu và thông số không thay đổi nhưng thời gian đạt độ đồng nhất tăng rõ rệt, cần kiểm tra thiết bị thay vì chỉ tăng thời gian chạy.
5. Nhiệt độ không ổn định
Sai lệch bất thường giữa giá trị cài đặt và nhiệt độ thực tế có thể liên quan tới cảm biến hoặc hệ thống gia nhiệt/làm mát.
6. Sản phẩm bắt đầu xuất hiện nhiều bọt hoặc độ đồng nhất thay đổi
Không nên kết luận ngay rằng công thức sai.
Hệ thống chân không hoặc hiệu quả hoạt động của đầu đồng hóa cũng cần được kiểm tra.
Nếu máy đã phát sinh sự cố, xem riêng các lỗi thường gặp ở máy nhũ hóa và cách khắc phục. Bài viết hiện tại chỉ tập trung vào phòng ngừa bằng vệ sinh và bảo trì.
VIII. Việc nào người vận hành có thể làm, việc nào cần kỹ thuật viên?
Đây là ranh giới quan trọng.
Người vận hành đã được đào tạo thường có thể thực hiện:
- Vệ sinh bề mặt;
- Tháo các bộ phận được quy định trong SOP;
- Kiểm tra gioăng;
- Quan sát rò rỉ;
- Nghe tiếng động bất thường;
- Ghi tình trạng thiết bị.
Các công việc như:
- Tháo phớt cơ khí;
- Căn chỉnh rotor-stator;
- Sửa motor;
- Kiểm tra tủ điện;
- Sửa biến tần;
- Tháo bơm chân không;
- Thay đổi PLC;
- Can thiệp thiết bị đo;
nên do nhân sự kỹ thuật đủ năng lực thực hiện.
Không nên biến preventive maintenance thành việc “tháo máy định kỳ” nếu không có lý do kỹ thuật.
IX. Checklist trước khi đưa máy trở lại sản xuất
Trước mẻ tiếp theo, người phụ trách nên xác nhận tối thiểu:
| Hạng mục | Câu hỏi kiểm tra |
|---|---|
| Bồn | Có sạch, khô và không còn dư lượng nhìn thấy? |
| Rotor-stator | Có sạch và lắp đúng? |
| Cánh khuấy/cánh vét | Có sạch và cố định đúng? |
| Gioăng | Có nguyên vẹn, đúng vị trí? |
| Van xả | Có sạch và đóng/mở bình thường? |
| Đường ống | Có đúng trạng thái sản xuất? |
| Chân không | Có dấu hiệu rò rỉ bất thường? |
| Cảm biến | Có ở trạng thái hoạt động phù hợp? |
| Tình trạng thiết bị | Đã được xác nhận ready/clean theo hệ thống của cơ sở? |
| Hồ sơ | Cleaning/maintenance record đã được cập nhật nếu áp dụng? |
Checklist ngắn này giúp giảm một lỗi phổ biến tại xưởng: vệ sinh xong nhưng không kiểm tra tình trạng máy trước khi chạy lại.
X. 5 sai lầm thường gặp khi vệ sinh máy nhũ hóa
Sai lầm 1: Để kem khô rồi mới vệ sinh.
Việc này làm tăng thời gian làm sạch và dễ khiến người vận hành phải chà mạnh hơn cần thiết.
Sai lầm 2: Chỉ rửa thành bồn.
Rotor-stator, gioăng và van xả thường đáng kiểm tra hơn phần inox dễ nhìn thấy.
Sai lầm 3: Dùng hóa chất mạnh tùy ý.
Hóa chất không tương thích có thể ảnh hưởng inox, seal hoặc gioăng.
Sai lầm 4: Dùng vòi nước xịt toàn bộ máy.
Bề mặt tiếp xúc sản phẩm cần vệ sinh không có nghĩa motor, tủ điện, cảm biến hay các bộ phận điện đều được phép tiếp xúc trực tiếp với nước.
Sai lầm 5: Không ghi nhận tình trạng bất thường.
Một vết rò nhỏ hoặc tiếng rung mới xuất hiện có thể là dấu hiệu sớm giúp tránh một sự cố lớn hơn.
XI. Kinh nghiệm từ góc nhìn triển khai thiết bị tại xưởng
Điểm thường bị bỏ qua khi chọn máy là khả năng tiếp cận để vệ sinh và bảo trì sau khi thiết bị được đặt vào nhà xưởng.
Một chiếc máy có thiết kế tốt nhưng đặt quá sát tường, van xả khó tiếp cận hoặc đường utility che khuất khu vực bảo trì vẫn gây khó khăn cho người vận hành.
Trong dự án dây chuyền sản xuất mỹ phẩm tại Thanh Oai, Hà Nội, Công nghệ máy Hoa Việt đã triển khai máy nhũ hóa cùng máy chiết rót tại xưởng khách hàng. Kinh nghiệm từ những dự án dạng này cho thấy vị trí thiết bị, đường cấp nguyên liệu, đường xả, nguồn điện, nước, chân không và khoảng trống bảo trì nên được tính ngay từ giai đoạn bố trí dây chuyền.
Có thể xem thêm dự án lắp đặt dây chuyền sản xuất mỹ phẩm tại Thanh Oai, Hà Nội.
XII. Câu hỏi thường gặp về vệ sinh và bảo dưỡng máy nhũ hóa
1. Máy nhũ hóa có cần vệ sinh sau mỗi mẻ không?
Bề mặt tiếp xúc sản phẩm cần được làm sạch theo SOP của cơ sở và theo sản phẩm, chiến dịch sản xuất hoặc changeover áp dụng. Không nên để dư lượng khô lại trong bồn hoặc đầu đồng hóa.
2. Có bắt buộc tháo rotor-stator sau mỗi mẻ không?
Không thể áp dụng một câu trả lời cho mọi máy. Việc tháo phụ thuộc thiết kế, SOP và hướng dẫn của nhà sản xuất. Một số hệ thống được thiết kế cho CIP, trong khi thiết bị khác cần tháo một số bộ phận để kiểm tra trực tiếp.
3. Có thể dùng nước nóng để vệ sinh mọi loại máy không?
Không. Nhiệt độ phải phù hợp vật liệu máy, seal, gioăng, loại nguyên liệu và cleaning procedure. Không nên tự đặt một nhiệt độ chung cho mọi công thức.
4. CIP có bắt buộc với máy nhũ hóa dùng trong xưởng GMP không?
Không nên hiểu như vậy. GMP yêu cầu thiết bị phù hợp và dễ làm sạch. CIP là một giải pháp kỹ thuật hỗ trợ cleaning chứ không phải cấu hình bắt buộc chung cho tất cả máy nhũ hóa.
5. Bao lâu phải thay phớt và gioăng máy nhũ hóa?
Không có một chu kỳ duy nhất cho mọi máy. Nên dựa trên khuyến nghị của nhà sản xuất, giờ hoạt động, số mẻ, loại nguyên liệu và kết quả kiểm tra thực tế.
6. Vì sao máy sạch nhưng mẻ sau vẫn có nguy cơ nhiễm chéo?
Nguyên nhân có thể nằm ở những vị trí khó quan sát như van, đường ống, rotor-stator, gioăng hoặc các điểm chết. Vì vậy cleaning cần được đánh giá theo toàn bộ product-contact path, không chỉ bồn.
XIII. Kết luận
Vệ sinh và bảo dưỡng máy nhũ hóa đúng cách không nên được xem là một công việc phụ sau sản xuất. Đây là một phần của quá trình kiểm soát chất lượng thiết bị.
Một quy trình tốt cần trả lời được bốn câu hỏi:
- Máy đã sạch chưa?
- Những điểm khó làm sạch đã được kiểm tra chưa?
- Thiết bị có dấu hiệu kỹ thuật bất thường không?
- Máy đã đủ điều kiện để đưa vào mẻ tiếp theo chưa?
Thay vì xây dựng SOP bằng một công thức chung cho mọi sản phẩm, doanh nghiệp nên dựa trên cấu hình máy, đặc tính nguyên liệu và yêu cầu quản lý của chính nhà máy.
Công nghệ máy Hoa Việt cung cấp, lắp đặt và hỗ trợ kỹ thuật các hệ thống máy nhũ hóa cho ngành mỹ phẩm, dược phẩm và thực phẩm. Với doanh nghiệp đang cần đánh giá lại thiết bị hoặc lựa chọn cấu hình phù hợp cho xưởng, có thể tham khảo các dòng máy nhũ hóa Hoa Việt đang cung cấp.